网线水晶头压接工艺详解:常见故障诊断与可靠性提升方法
在弱电工程中,网线水晶头的压接质量直接决定链路性能。很多技术人员只关注线序是否通断,却忽视了接触电阻与近端串扰的隐患。今天我们就从工艺细节和故障诊断入手,聊聊如何提升水晶头压接的可靠性。
水晶头压接的三大核心工艺细节
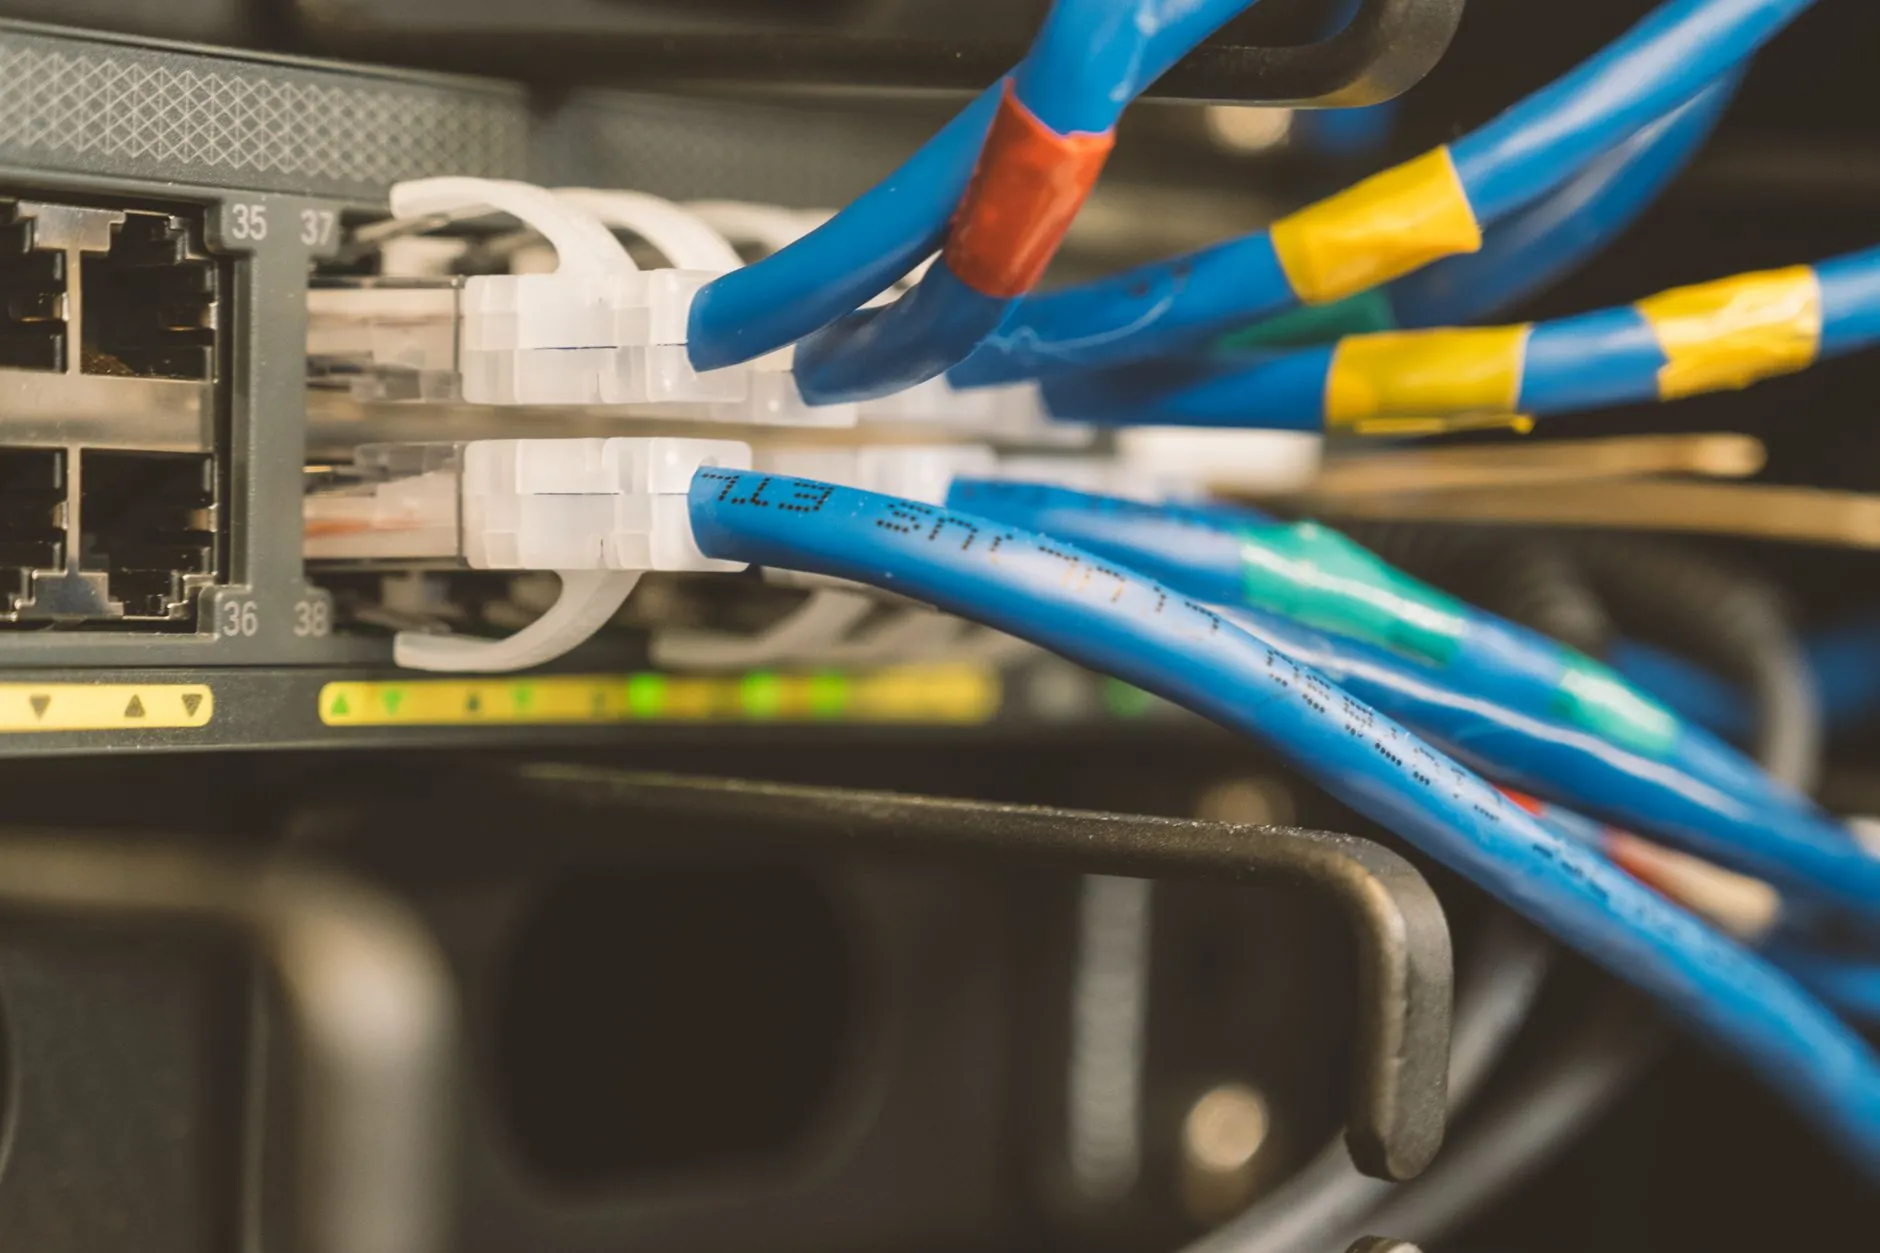
压接水晶头时,最容易被忽略的是**线缆解绕长度**。按照TIA/EIA-568标准,双绞线解绕长度不应超过13mm。一旦解绕过长,线对间的串扰会急剧上升。另一个关键点是**水晶头端子与线芯的物理接触**——优质水晶头的镀金层厚度通常在50微英寸以上,但很多廉价产品只有6微英寸,长期使用后氧化问题会引发间歇性断连。
实际操作中,我建议使用带**应力消除**的专业压线钳。普通压线钳往往无法保证八根线芯完全切入刀片,导致部分线路虚接。压接完成后,务必用网线测试仪检测近端串扰和回波损耗,不仅仅是LED灯亮不亮。
常见故障诊断:从配线架到面板的链路排查
当网络出现丢包或速率下降时,很多人直接换水晶头,但问题可能出在**配线架**端。配线架的打线模块如果没压到底,或者110打线刀未切断多余线芯,就会产生高阻抗点。同样,**面板**模块的卡线顺序错误也会导致线对分离,影响千兆传输。
一个实用的排查方法是:先用Fluke测试仪做**通道测试**,定位故障点。我遇到过多次案例,客户反映网络时断时续,结果发现是**理线架**的魔术贴扎带过紧,压扁了网线,改变了线缆的物理特性。记住,理线架的作用是整理线缆走向,而非捆死线缆。
- 水晶头故障:检查弹片是否断裂,端子是否氧化
- 配线架故障:确认打线模块颜色标识是否对齐,线缆外皮是否剥入过深
- 面板故障:测试模块内线缆扭绞度是否达标
可靠性提升:一道被忽视的工序
提升链路可靠性的一个低成本方法是在压接前**对线缆进行预整形**。将八根线芯捋直后,用拇指和食指捏住线端,让线芯按T568B(橙白、橙、绿白、蓝、蓝白、绿、棕白、棕)顺序排成扁平状,**确保每根线芯前端平齐**,误差控制在0.5mm以内。然后插入水晶头时,线芯必须顶到头,否则压接后端子无法完全刺穿绝缘皮。
另一个技巧是使用**防尘水晶头**或**带屏蔽尾套的水晶头**。对于室外或潮湿环境,普通水晶头在三个月内就有可能出现接触不良,而带尾套的款式能有效防止线缆弯曲处的应力集中。如果是配线架侧,建议配合**理线架**使用水平理线环,避免线缆折弯半径小于四倍线径。
真实案例:一个机柜引发的掉线问题
去年处理过一个物流仓库的故障:网络每天下午四点准时出现丢包。现场排查发现,机柜内**配线架**到**理线架**之间的跳线被扎带捆扎过紧,加上机房空调在下午温度升高后,线缆热胀冷缩,导致水晶头端子与模块接触面产生微动。最终解决方案是:更换为带应力释放的成品跳线,并重新整理理线架,让每根网线保持自然弧度,故障随即消失。
这个案例说明,水晶头压接工艺不只是“把线插进去”那么简单。从**水晶头**的选择、**配线架**的打线,到**面板**的端接,每个环节的细微偏差都会在长期运行中被放大。作为技术人员,我们不仅要会压接,更要懂得如何诊断和预防。