网线水晶头制作工艺对网络传输性能的影响分析
在企业网络布线中,网线和水晶头的连接质量常常被忽视,但恰恰是这毫厘之间的工艺差异,决定了整条链路的传输性能上限。许多技术员在配线架和面板的安装上精益求精,却在水晶头压制环节草草了事,结果导致丢包、延迟甚至完全不通。作为海口闾巷网络科技有限公司的技术编辑,今天我将从实际工程经验出发,拆解水晶头制作工艺对网络传输的具体影响。
工艺缺陷的物理本质:为什么压接不良会“杀死”信号?
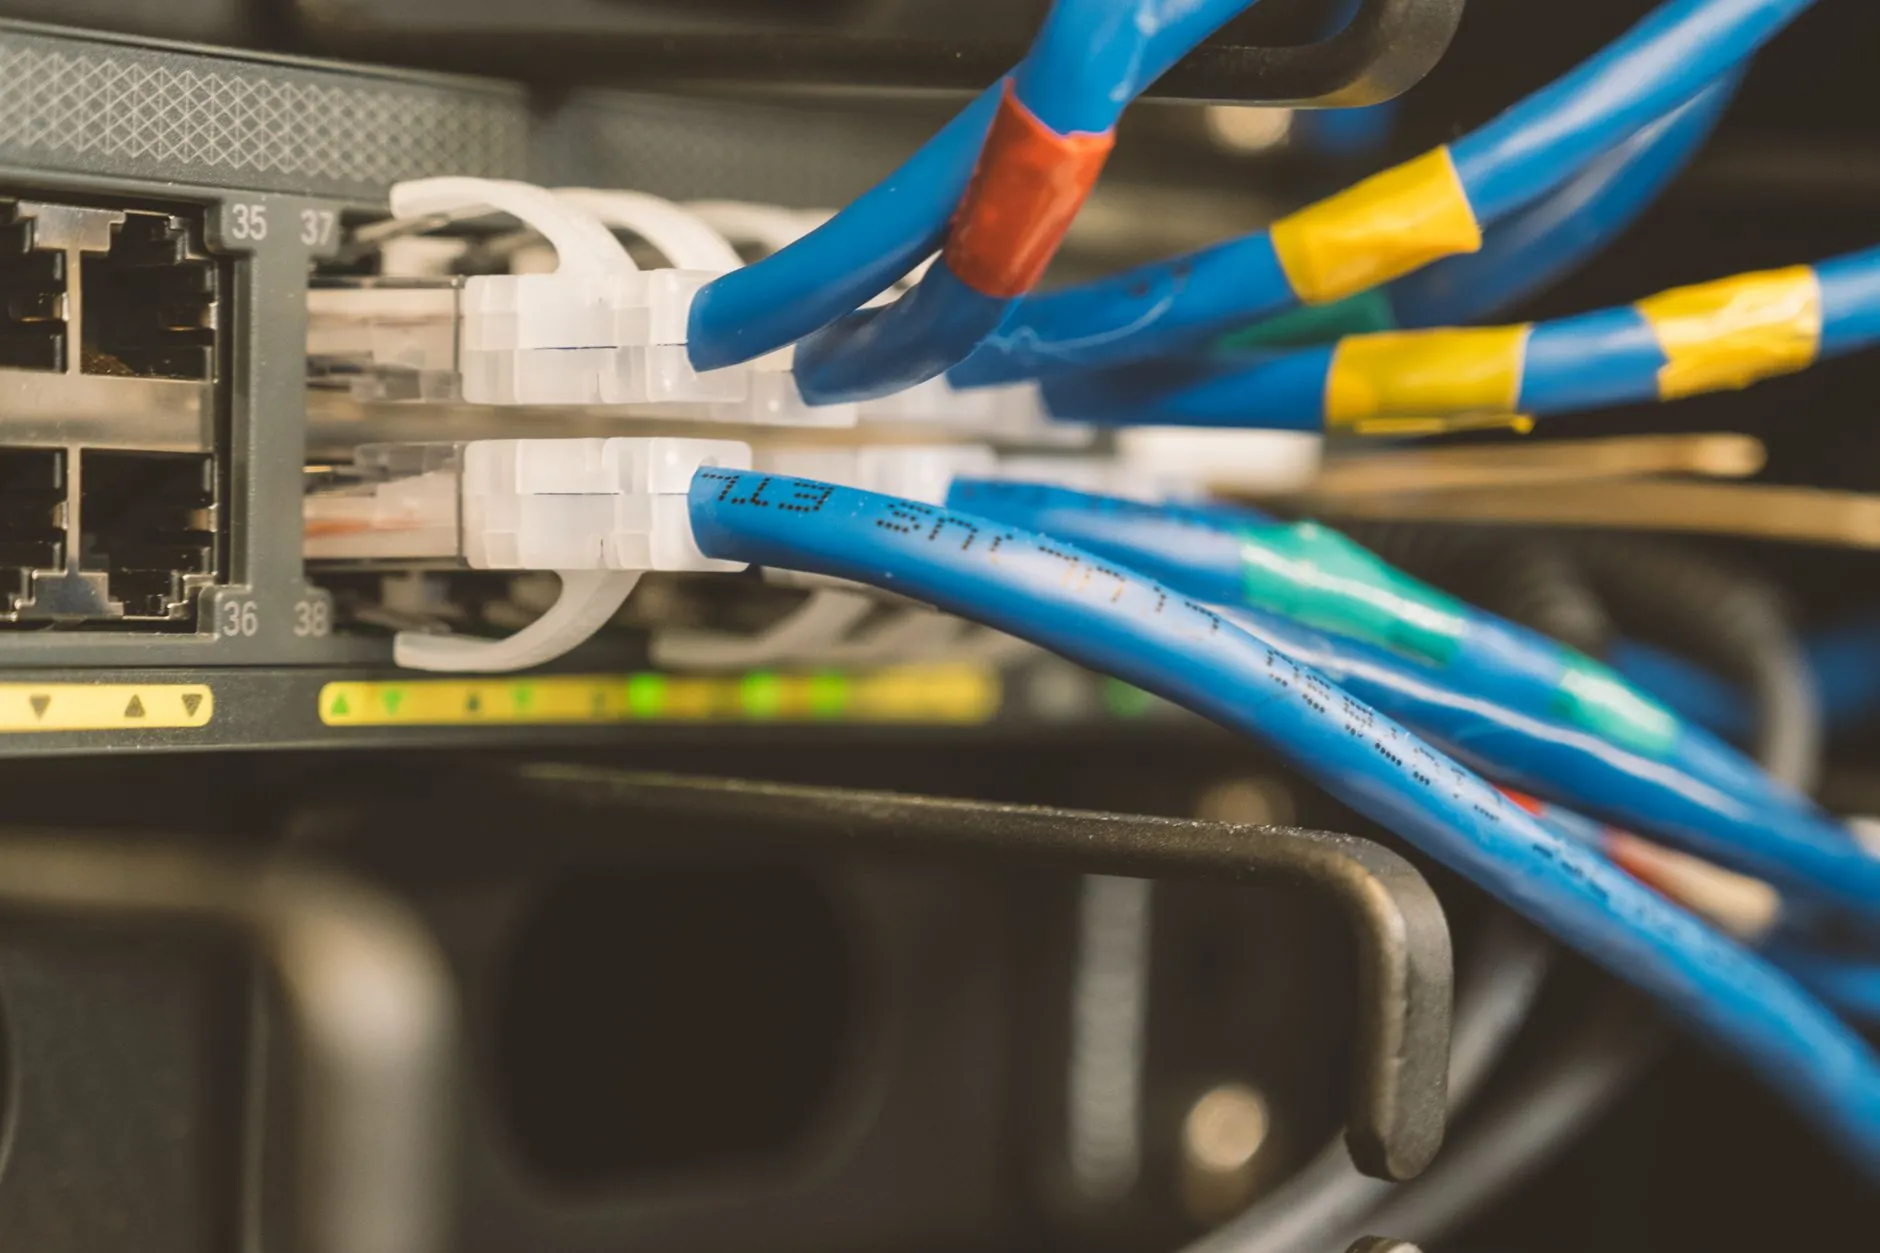
水晶头的核心作用,是将双绞线的8根芯线精确地对接到RJ45接口的金属弹片上。标准的T568B线序要求1-2、3-6、4-5、7-8保持严格的物理配对,但许多人在剥线时剪得过深,损伤了铜芯的绞合结构。更常见的问题是对线时没有将芯线完全顶到水晶头前端,导致压接后弹片无法刺穿绝缘层——这会产生接触电阻。实测数据显示,一个接触电阻超过0.5Ω的接点,在千兆网络中会导致信号衰减增加3-4dB,直接触发链路降速到百兆。
从配线架到面板:全链路压接的一致性要求
在机柜内部,配线架和理线架的设计初衷是管理线缆的弯曲半径和应力,但许多工程师忽略了从配线架跳线到面板的整个通道中,水晶头都是唯一的可插拔接驳点。如果前端水晶头的工艺不过关,即使后端配线架模块压接再完美,整条链路的回波损耗(Return Loss)也会超标。我曾在一次故障排查中发现,某办公室的面板端水晶头压接时没有将线对完全解开,导致近端串扰(NEXT)余量仅为3dB,而规范要求至少7dB。
- 剥线长度控制:外皮剥离长度建议控制在12-15mm,过长会导致线对松散,过短则影响压接深度。
- 芯线排列顺序:必须确保8根线完全平行且紧密排列,使用理线架辅助工具可以有效减少回弹。
- 压接力度与角度:建议使用棘轮式压线钳,确保一次成型,避免重复压接导致弹片变形。
数据对比:一次压接失败的真实代价
我们实验室曾对同一批六类网线进行测试:A组采用规范工艺制作水晶头,B组模拟常见操作失误(芯线未顶到位、外皮剥得过长)。在信道测试中,A组的近端串扰余量平均为9.2dB,回波损耗余量为6.8dB;而B组的近端串扰余量仅3.1dB,且有三条链路回波损耗直接失效。更关键的是,当配线架和理线架布线乱时,B组的性能还会进一步恶化——因为不规范的压接点对线缆应力更敏感,轻微晃动就会导致接触不稳定。
实操建议:让每个水晶头都成为稳定节点
在实际施工中,建议将水晶头制作纳入标准化流程:先使用理线架固定线缆走向,再逐根测量线对绞距的保留长度。对于面板端,优先选择带有防尘盖和90度弯头设计的模块,减少水晶头承受的拉扯力。记住一个经验值:每个水晶头的制作时间不应少于45秒,快速压接往往意味着失误。当你从配线架跳线到交换机时,花30秒用网线测试仪确认每根线的通断与串扰,远比后期排查故障省时。
真正影响网络传输性能的,从来不是网线或水晶头本身的高价,而是每一个操作细节的精度。作为技术编辑,我始终认为,把水晶头压接做到极致,就是对配线架、理线架和面板这些硬件投资的最好回报。下次布线时,不妨多花半分钟检查压接质量——你的网络延迟会告诉你答案。