网线水晶头压接工艺对链路性能的影响解析
日期:2026-09-17
标签:网线,水晶头,配线架,理线架,面板
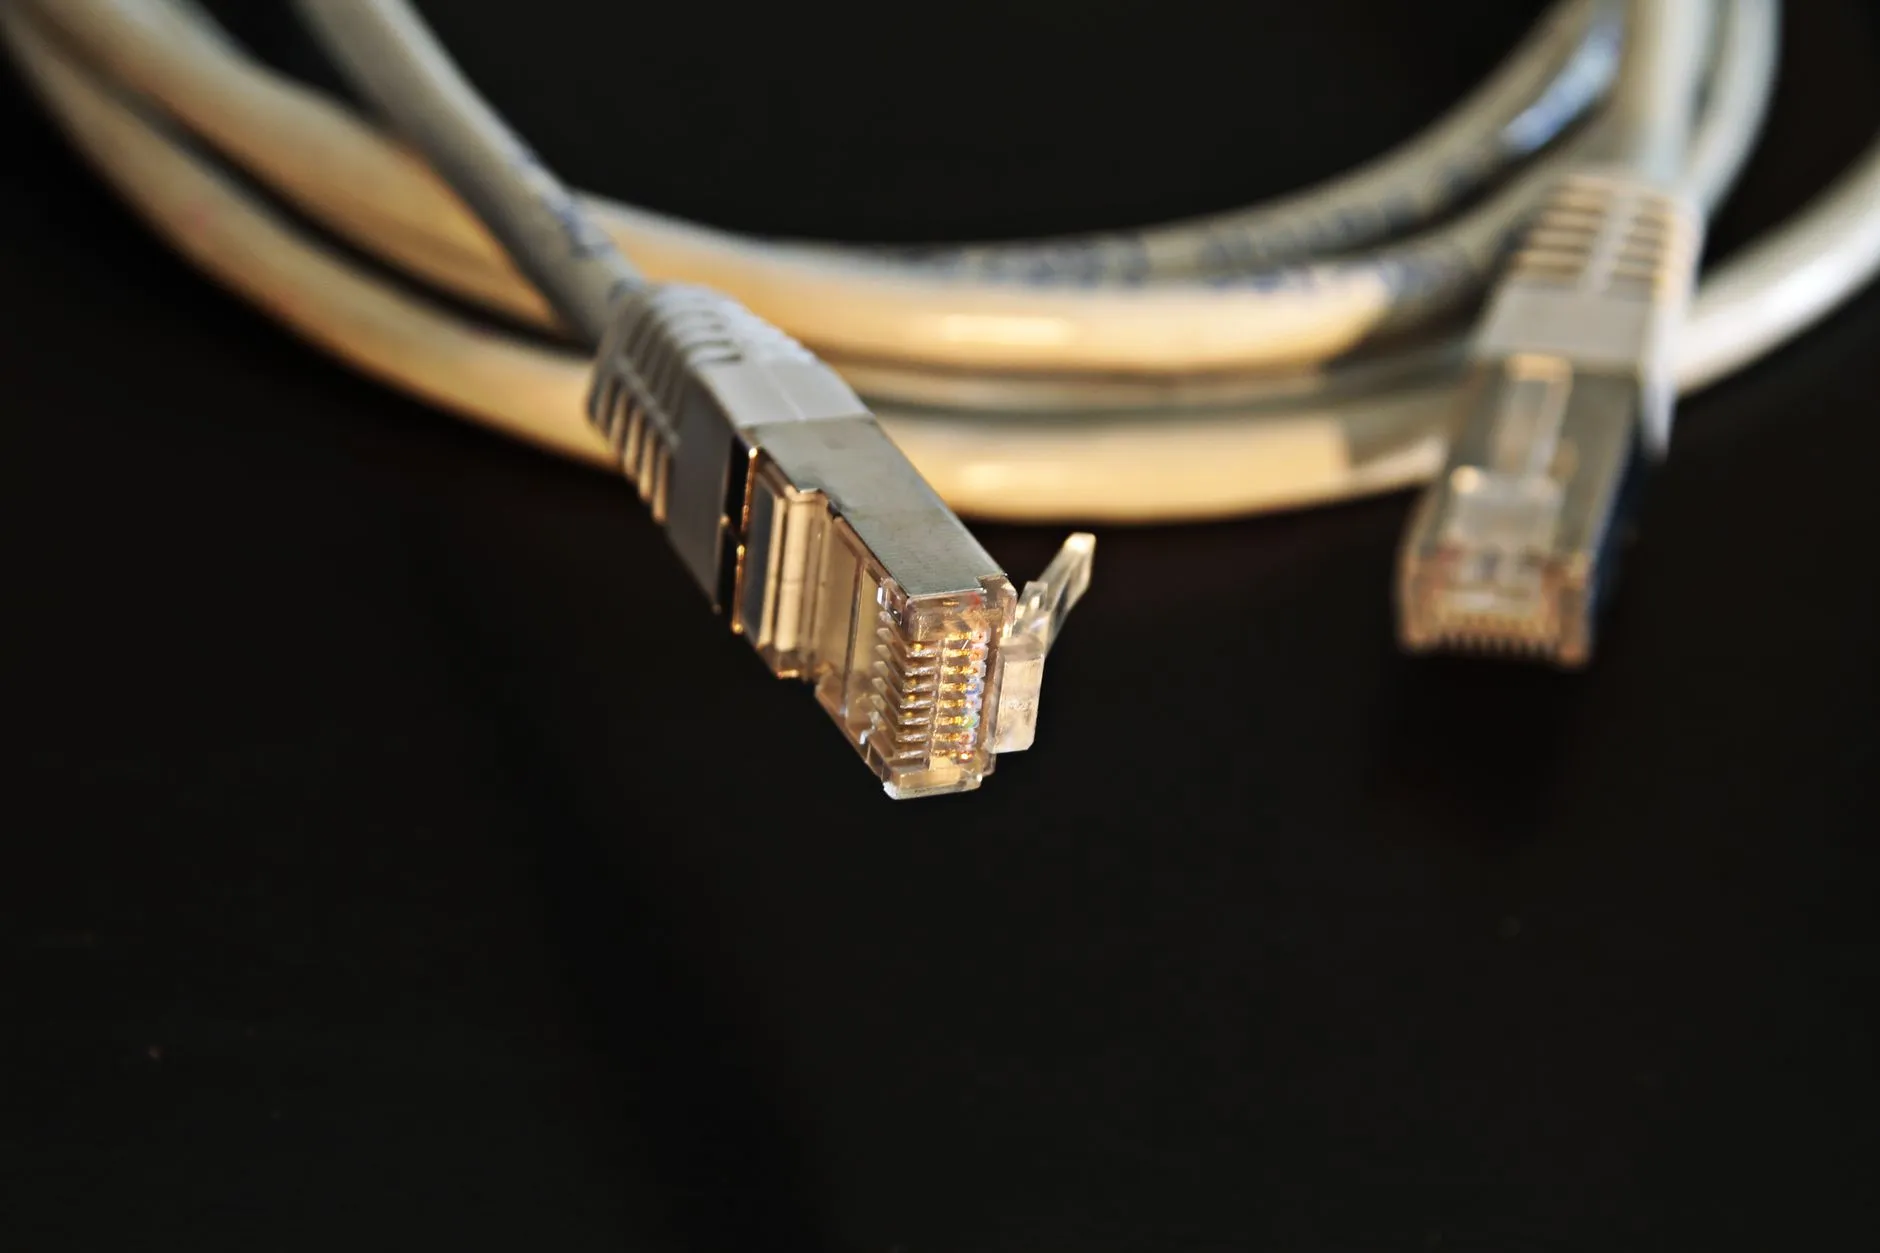
很多网络施工人员在完成链路敷设后,会遇到一个令人困惑的现象:用专业测试仪打线,永久链路测试通过了,但接入设备后却频繁丢包,或者速率只能协商到百兆而非千兆。排查半天,问题往往出在最不起眼的环节——水晶头压接工艺。这个只有几厘米长的接头,恰恰是整条链路中最容易被人为引入故障的节点。
压接工艺中的三个隐形杀手
在实际施工中,水晶头压接的质量差异远比想象中大。常见的工艺缺陷集中在三个方面:
- 解绞长度超标:为了理线方便,施工人员往往将网线外皮剥开过长,导致线对解绞距离超过13mm。按照TIA/EIA-568标准,解绞长度应控制在13mm以内,超标的直接后果是近端串扰(NEXT)急剧恶化,千兆链路对NEXT尤其敏感。
- 芯线未顶到前端:压接时芯线没有完全插入水晶头前端,导致刀片刺破绝缘层的位置偏移,接触面积不足。这种接触电阻偏大的问题,在低速链路中可能表现正常,但一旦跑千兆甚至2.5G/5G,误码率就会飙升。
- 压接力度不均:手动压线钳的力度依赖操作者手感,力度不足则刀片刺破不充分,力度过大则可能压裂水晶头塑料壳体,造成针脚位移。
从配线架到面板:整条链路的工艺一致性
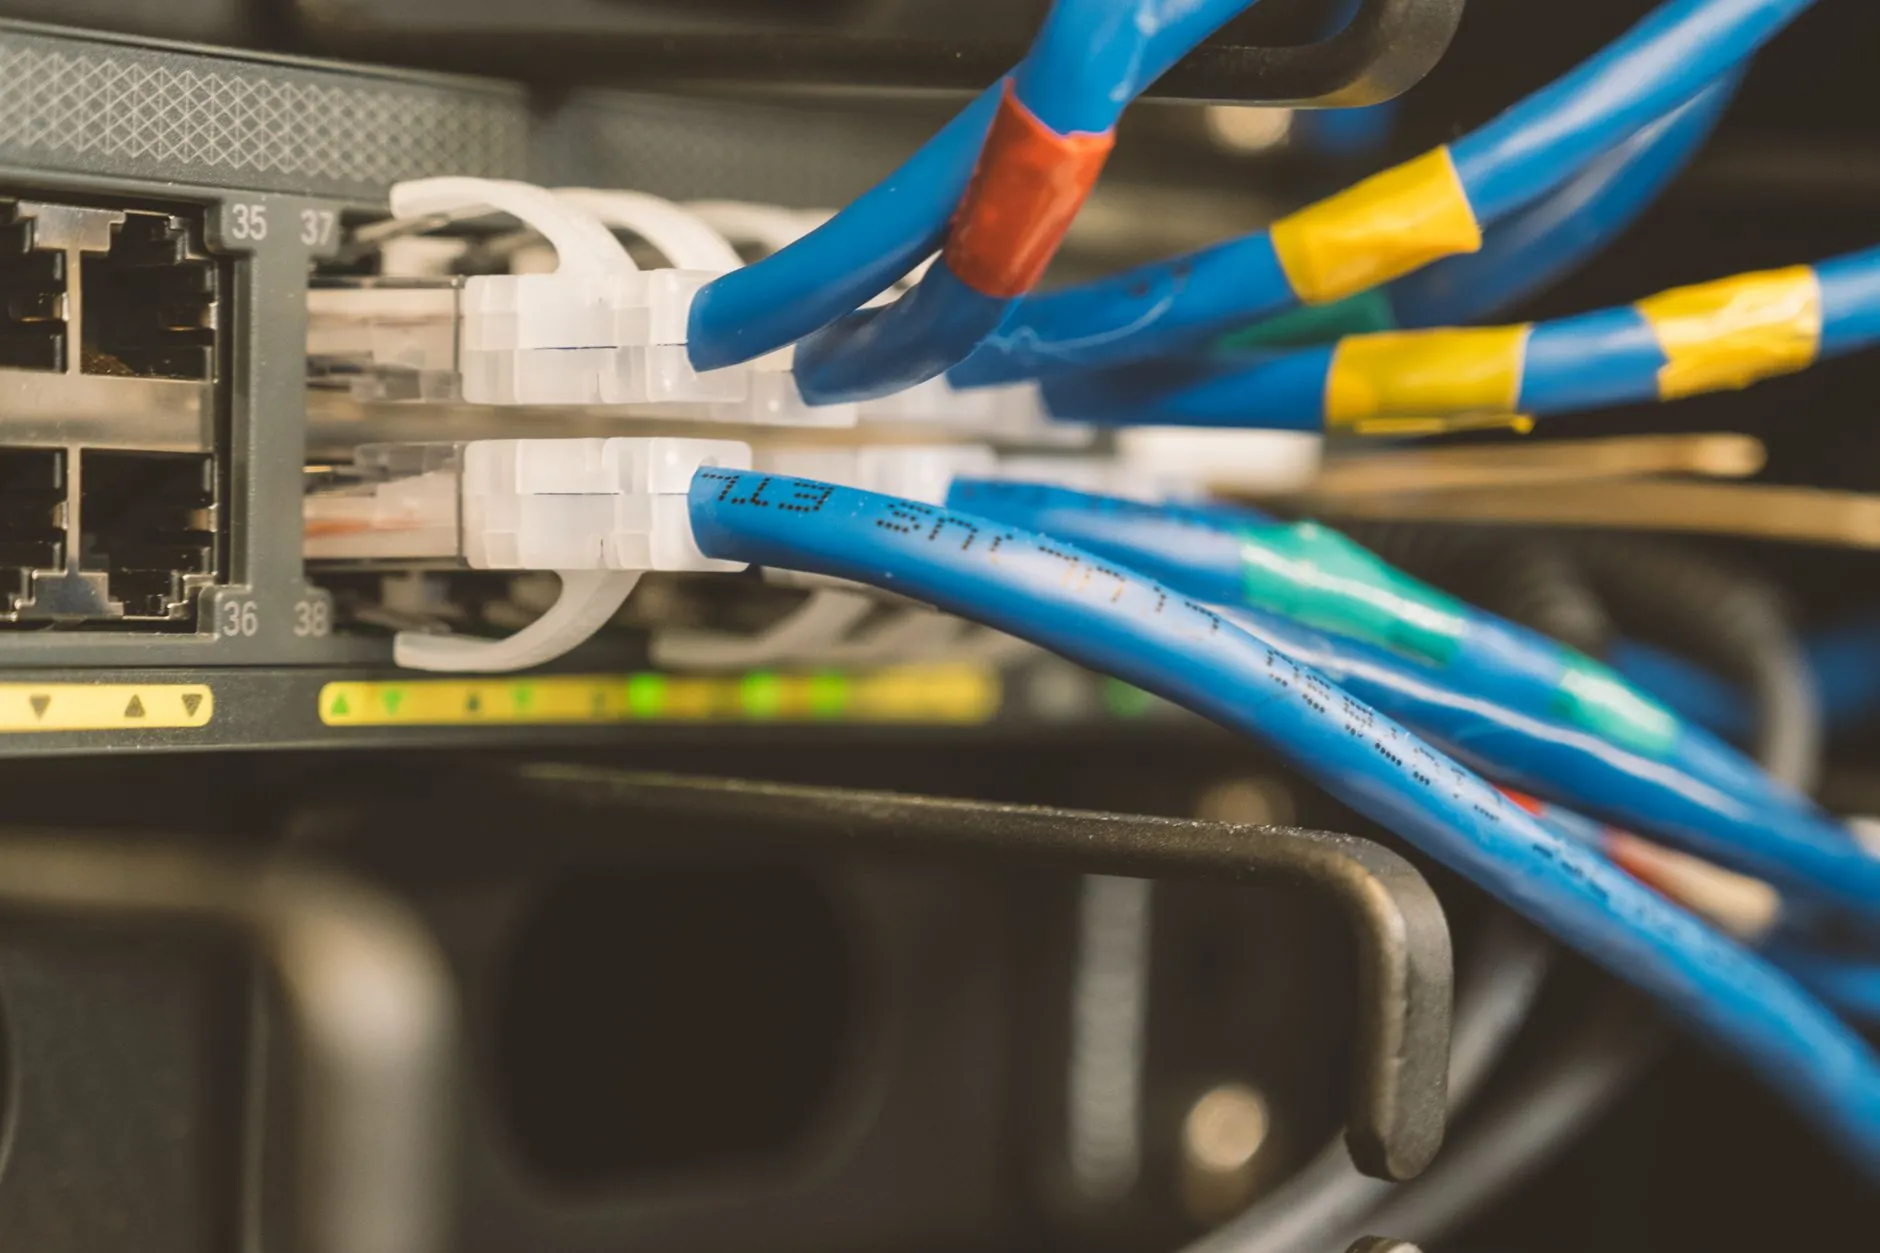
水晶头只是链路的一端。一条完整的永久链路还包括配线架、理线架和面板模块的端接。很多项目的问题在于:水晶头压接做得不错,但配线架端的打线工艺粗糙,或者理线架内线缆弯曲半径过小,导致整条链路的回波损耗和插入损耗指标被拉低。
值得注意的一个数据是:根据Fluke Networks的现场测试统计,在未通过认证测试的链路中,约70%的故障集中在连接器端接环节,其中水晶头和配线架模块各占相当比例。这意味着,即使线缆本身是Cat6甚至Cat6A级别,端接工艺不到位,整条链路也只能降级使用。
理线架的作用常被低估。它不仅仅是让机柜看起来整洁,更重要的是保证线缆在进入配线架时的弯曲半径不低于线缆外径的4倍(Cat6通常要求≥25mm)。弯曲半径不足会改变线对的绞距几何结构,直接抬高插入损耗。
可执行的工艺控制要点
要把压接工艺对链路性能的影响降到最低,建议从以下几个环节入手:
- 剥皮长度控制在20mm左右,解绞后立即用剪线刀将芯线剪齐,避免反复调整导致线对松散。
- 使用带棘轮机构的压线钳,确保每次压接力度一致,避免手工力度波动。
- 压接完成后做抽检:用放大镜观察水晶头前端,确认八根芯线均顶到前端且排列整齐。
- 面板端接同样按标准解绞,模块打线刀要锋利,避免绝缘层被拉伤。
- 整条链路测试时关注NEXT和回波损耗,而不仅仅是通断和长度。
随着2.5G/5G以太网和PoE++供电技术的普及,链路对连接器工艺的容忍度正在快速收窄。过去百兆时代能凑合用的压接质量,在更高频率和更大功率面前已经行不通。对于系统集成商和弱电施工团队来说,把水晶头压接、配线架端接、理线架布局和面板安装当作一个整体工艺链来管控,才是保证链路性能达标的关键。海口闾巷网络科技有限公司持续关注综合布线领域的工艺细节,为行业用户提供可落地的技术参考。