网线水晶头压接工艺对链路传输性能的影响分析
在综合布线系统中,链路性能的瓶颈往往不在高端交换机或昂贵的线缆本身,而在于最不起眼的连接节点。根据行业故障统计,超过六成的回波损耗与近端串扰问题,根源都指向了网线水晶头的压接工艺。海口闾巷网络科技有限公司在多年的工程实践中发现,即便采用六类甚至超六类线材,若水晶头端接不达标,整条链路的认证测试依然会亮起红灯。
压接工艺中的隐性损耗从何而来
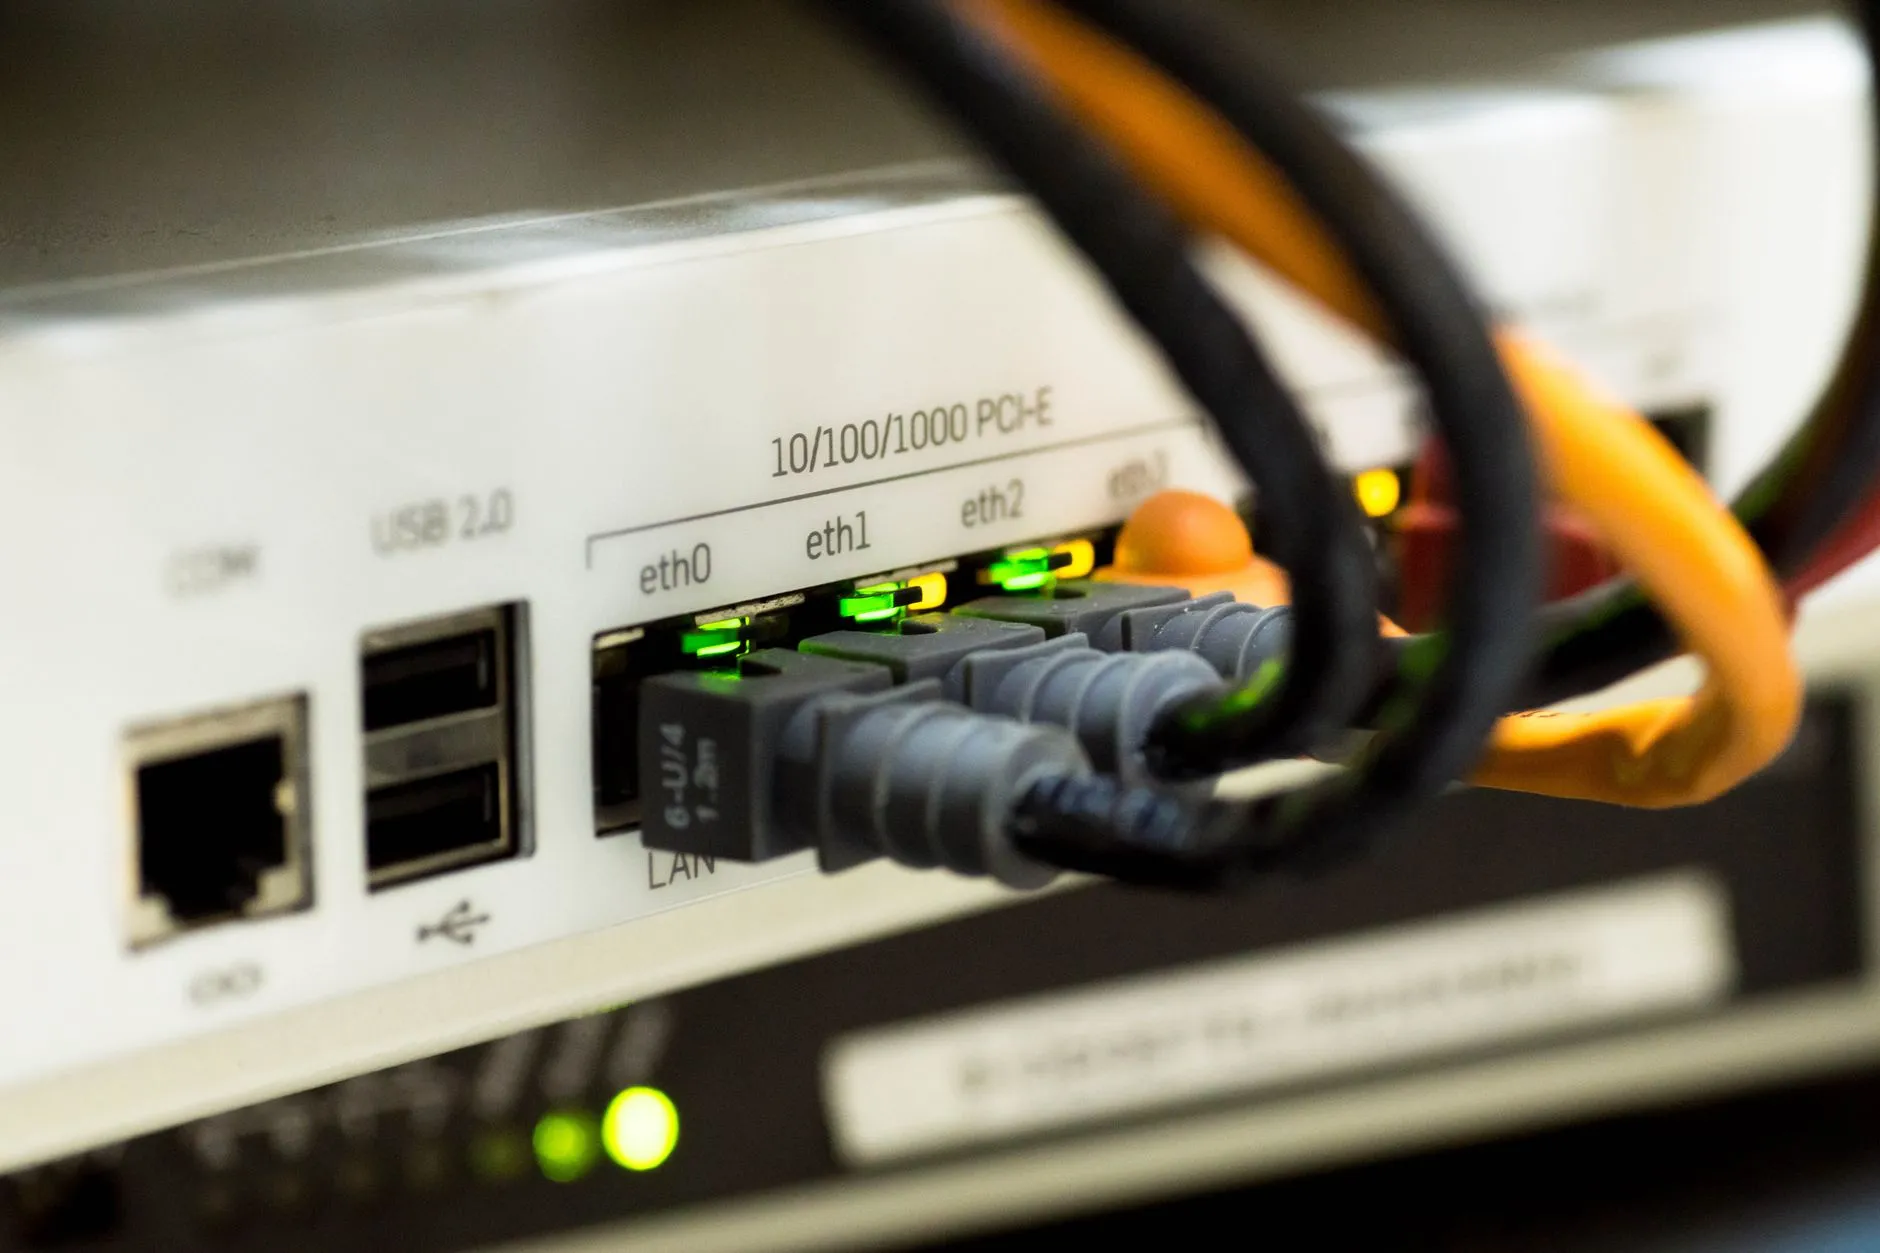
水晶头压接看似简单,实则涉及剥线长度、解绞距离、压刀深度、线序排列等多个变量。以解绞距离为例,六类网线的线对绞距在出厂时经过精密计算,用以抵消电磁干扰。当施工人员剥除外皮后,若将四对线芯解开超过13毫米,线对间的串扰抑制能力会急剧下降。更隐蔽的问题在于水晶头内部的IDC端子——压接刀片若未完全刺破线芯绝缘层,接触电阻会随温度变化而波动,导致链路在高温环境下出现间歇性丢包。
另一个常被忽视的细节是外皮压接。标准工艺要求水晶头尾部的卡扣必须压紧网线外皮,形成应力释放结构。许多现场施工只压紧线芯而忽略外皮固定,长期拖拽或弯折后,内部线对位移,回波损耗指标随之恶化。
从端接到配线架的系统性匹配
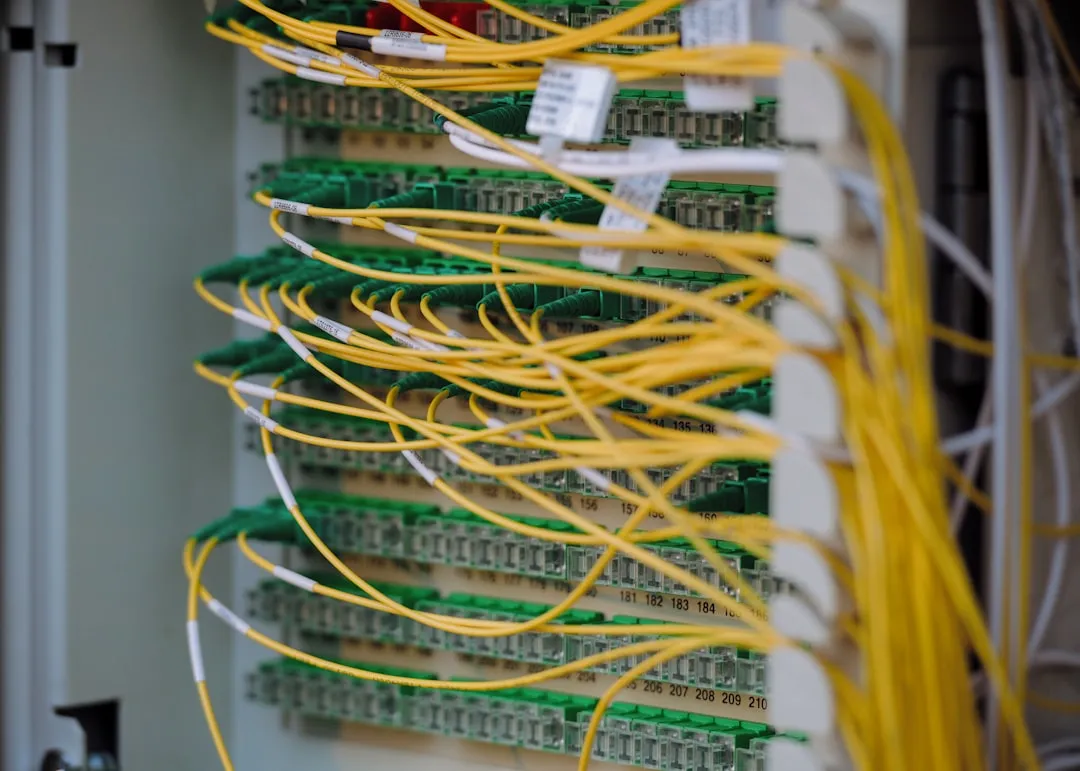
水晶头压接并非孤立环节。当一条链路从面板延伸至配线架,中间经过理线架的走线约束,每个节点的阻抗一致性都影响最终性能。我们曾遇到一个典型案例:某办公区链路测试始终无法通过永久链路认证,反复重做水晶头无效。最终排查发现,配线架端接模块的线序标准与水晶头端不一致——一端采用T568A,另一端采用T568B,虽然物理连通,但线对绞距补偿完全错位,近端串扰余量仅剩0.3dB。
这提醒我们,端接工艺必须与整个通道的器件选型协同。水晶头的镀金厚度、配线架的簧片弹性、面板模块的PCB补偿设计,三者需要形成阻抗匹配的闭环。
可执行的工艺控制要点
- 剥线长度:外皮剥除控制在15-20毫米,解绞距离不超过13毫米,六类线建议控制在10毫米以内。
- 压接工具校验:每批次施工前用游标卡尺检测压刀闭合间隙,确保IDC端子刺破绝缘层深度在0.5-0.7毫米之间。
- 外皮压接确认:压接后轻拉网线,水晶头不位移即为合格,必要时使用应力释放套。
- 理线架走线半径:线缆弯曲半径不低于线径的4倍,避免因过度弯折改变线对绞距。
对于高密度机柜环境,建议在配线架与理线架之间预留冗余长度,避免因后期维护抽拉导致水晶头端接点受力。面板端接同样需要遵循相同工艺标准,不能因隐蔽工程而降低要求。
从工艺到工具的系统性提升
行业趋势正在从依赖人工经验转向工具与耗材的标准化。一体式压接钳的棘轮机构能保证每次压接力度一致,而带通断测试功能的水晶头压接工具可在端接完成后即时验证线序与连通性。对于超六类及以上等级,屏蔽水晶头的压接还需注意屏蔽层与金属外壳的360度搭接,任何一处搭接不良都会让屏蔽效能大打折扣。
海口闾巷网络科技有限公司建议,在项目验收阶段引入永久链路认证测试,将水晶头、配线架、面板各节点的余量数据纳入文档。当某个节点的近端串扰余量低于6dB时,即便测试通过,也应视为工艺隐患进行整改。把端接工艺当作链路性能的第一道防线,远比事后排查更经济。