网线水晶头压接工艺对链路性能的影响分析
在综合布线系统中,链路性能的瓶颈往往不在昂贵的交换机或高规格的网线本身,而在于最不起眼的连接点——水晶头的压接质量。一条Cat6网线即便拥有再好的电气指标,若水晶头压接工艺不到位,整条链路的回波损耗与近端串扰指标就会急剧劣化。
压接工艺如何决定链路电气指标
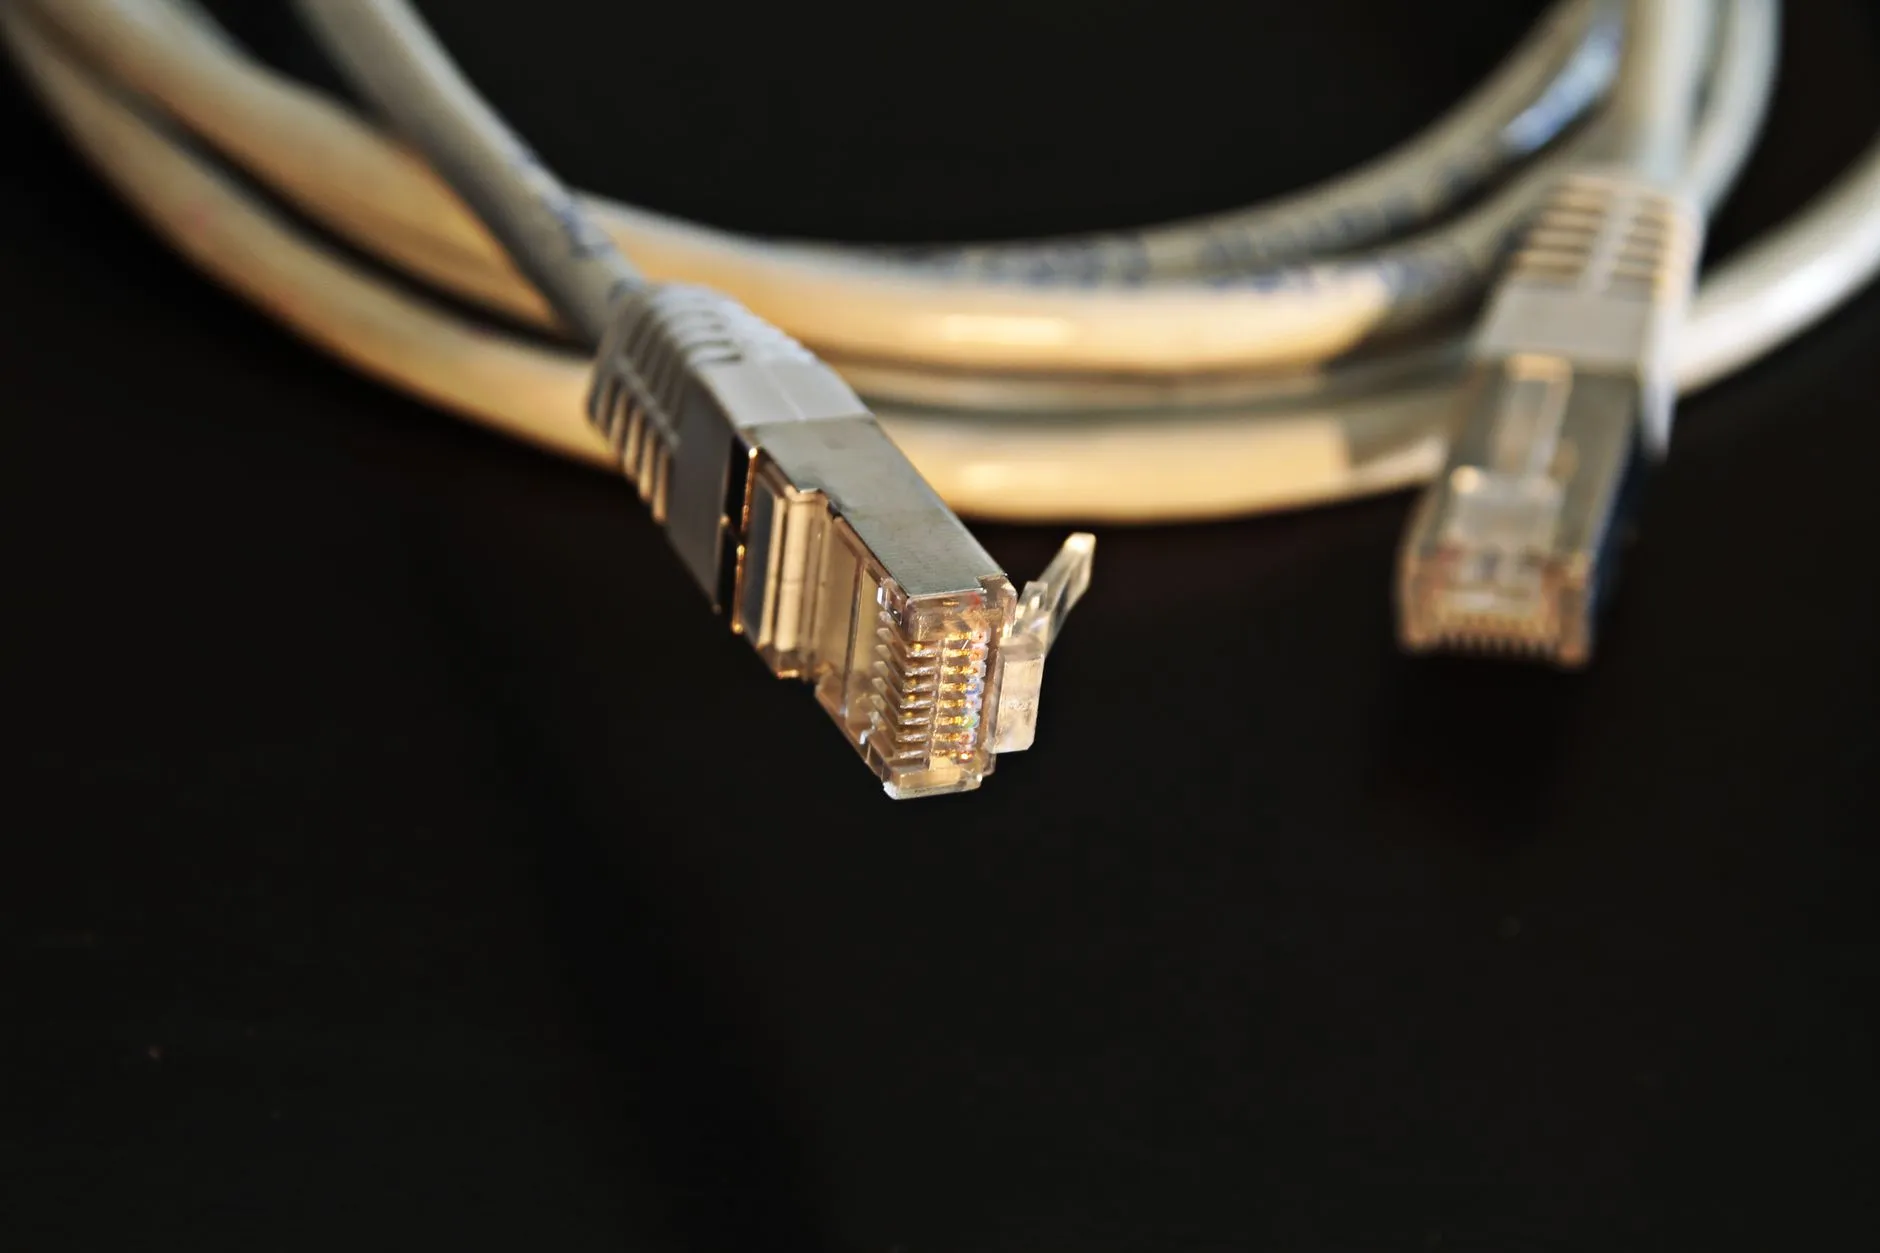
水晶头压接的核心在于IDC(绝缘位移连接器)端子与线芯导体的咬合程度。合格的压接要求端子刀片刺破线对绝缘层后,与铜芯形成气密性接触,接触电阻应控制在20mΩ以内。若压接钳力度不足,刀片仅接触绝缘层而未触及铜芯,链路便会出现间歇性断路或高阻抗点,表现为千兆网络中频繁丢包或协商速率降级至百兆。
另一个容易被忽视的细节是解绞长度。TIA/EIA-568标准规定,水晶头端解绞长度不应超过13mm。解绞过长会破坏线对的绞距结构,导致近端串扰(NEXT)值恶化3-6dB,在Cat6/6A高频应用中尤为致命。
端到端施工中的协同要点
链路性能不只由单个水晶头决定,而是网线、配线架、理线架、面板与水晶头五者协同的结果。在机柜端,配线架背面的打线工艺与水晶头压接同理,需保证每对线序正确且解绞受控。理线架的作用不仅是美观,更在于维持线缆弯曲半径不小于线径的4倍,避免因过度弯折造成特性阻抗突变。
面板端的模块压接则需注意线序标准的一致性。T568A与T568B混用虽不影响物理连通,但会在链路两端引入额外的线对交叉,破坏双绞线的对称性。建议全项目统一采用T568B线序,并在水晶头、模块、配线架三处保持一致。
现场常见工艺缺陷
- 外皮剥除过长:水晶头压接后外皮未进入卡扣,抗拉强度不足,长期振动导致线芯脱出。
- 线序排错:白绿与绿、白棕与棕位置颠倒,百兆下或可通信,千兆下误码率飙升。
- 压接钳行程未到底:IDC端子未完全刺破绝缘层,接触电阻随温度漂移。
- 剪线不齐:线芯长短不一,部分线对未完全插入水晶头前端。
实际运维中,一条链路经Fluke DSX-5000测试后若出现回波损耗失败,九成以上问题可追溯至水晶头压接处的阻抗不连续。重做两端水晶头后,指标通常能恢复至Cat6标准余量范围内。
把水晶头压接当作一个精密装配工序来对待,而不是简单的“夹一下”,是保障链路余量、降低后期运维成本的关键。海口闾巷网络科技有限公司在综合布线实施中,始终坚持端到端工艺一致性管控,从水晶头压接、配线架打线到理线架布局与面板安装,每一环节都按标准执行,确保链路性能经得起仪器测试与时间检验。