解析超五类与六类网线水晶头差异及压接工艺规范
在综合布线工程中,超五类与六类系统的争议从未停止。很多施工队为了省事,直接用超五类水晶头压接六类网线,结果测试时回波损耗惨不忍睹。今天不谈理论,只讲实操中那些容易被忽略的细节。
物理结构差异:不只是线径粗细
超五类水晶头的触点排列为上下错位,而六类水晶头采用**全针平行排列**,且内部增加了十字骨架的容纳槽。六类线芯直径普遍在0.57mm以上,若强行插入超五类水晶头,会导致线芯无法完全到位,压接后接触电阻增大。实测数据显示,这种混用会让100米信道的近端串扰余量下降5-8dB。
压接工艺的四个关键控制点
剥离护套长度是最常被忽视的环节。超五类建议剥线13mm,六类则需要精确到15mm±1mm,过长会露出过多的对绞部分,过短则无法保证水晶头卡扣完全锁定护套。其次是**线对解绞长度**,六类系统必须控制在6mm以内,超五类可以放宽到10mm,但越短越好。
压接时要注意,六类水晶头的导流槽需要对准线对颜色顺序,且压接钳必须选择**专用六类压接口**。普通压接钳的刀口深度不够,容易导致金针无法刺穿绝缘层,产生隐性故障。我们实测过,用错压接钳的返工率高达30%。
配线架与理线架的协同效应
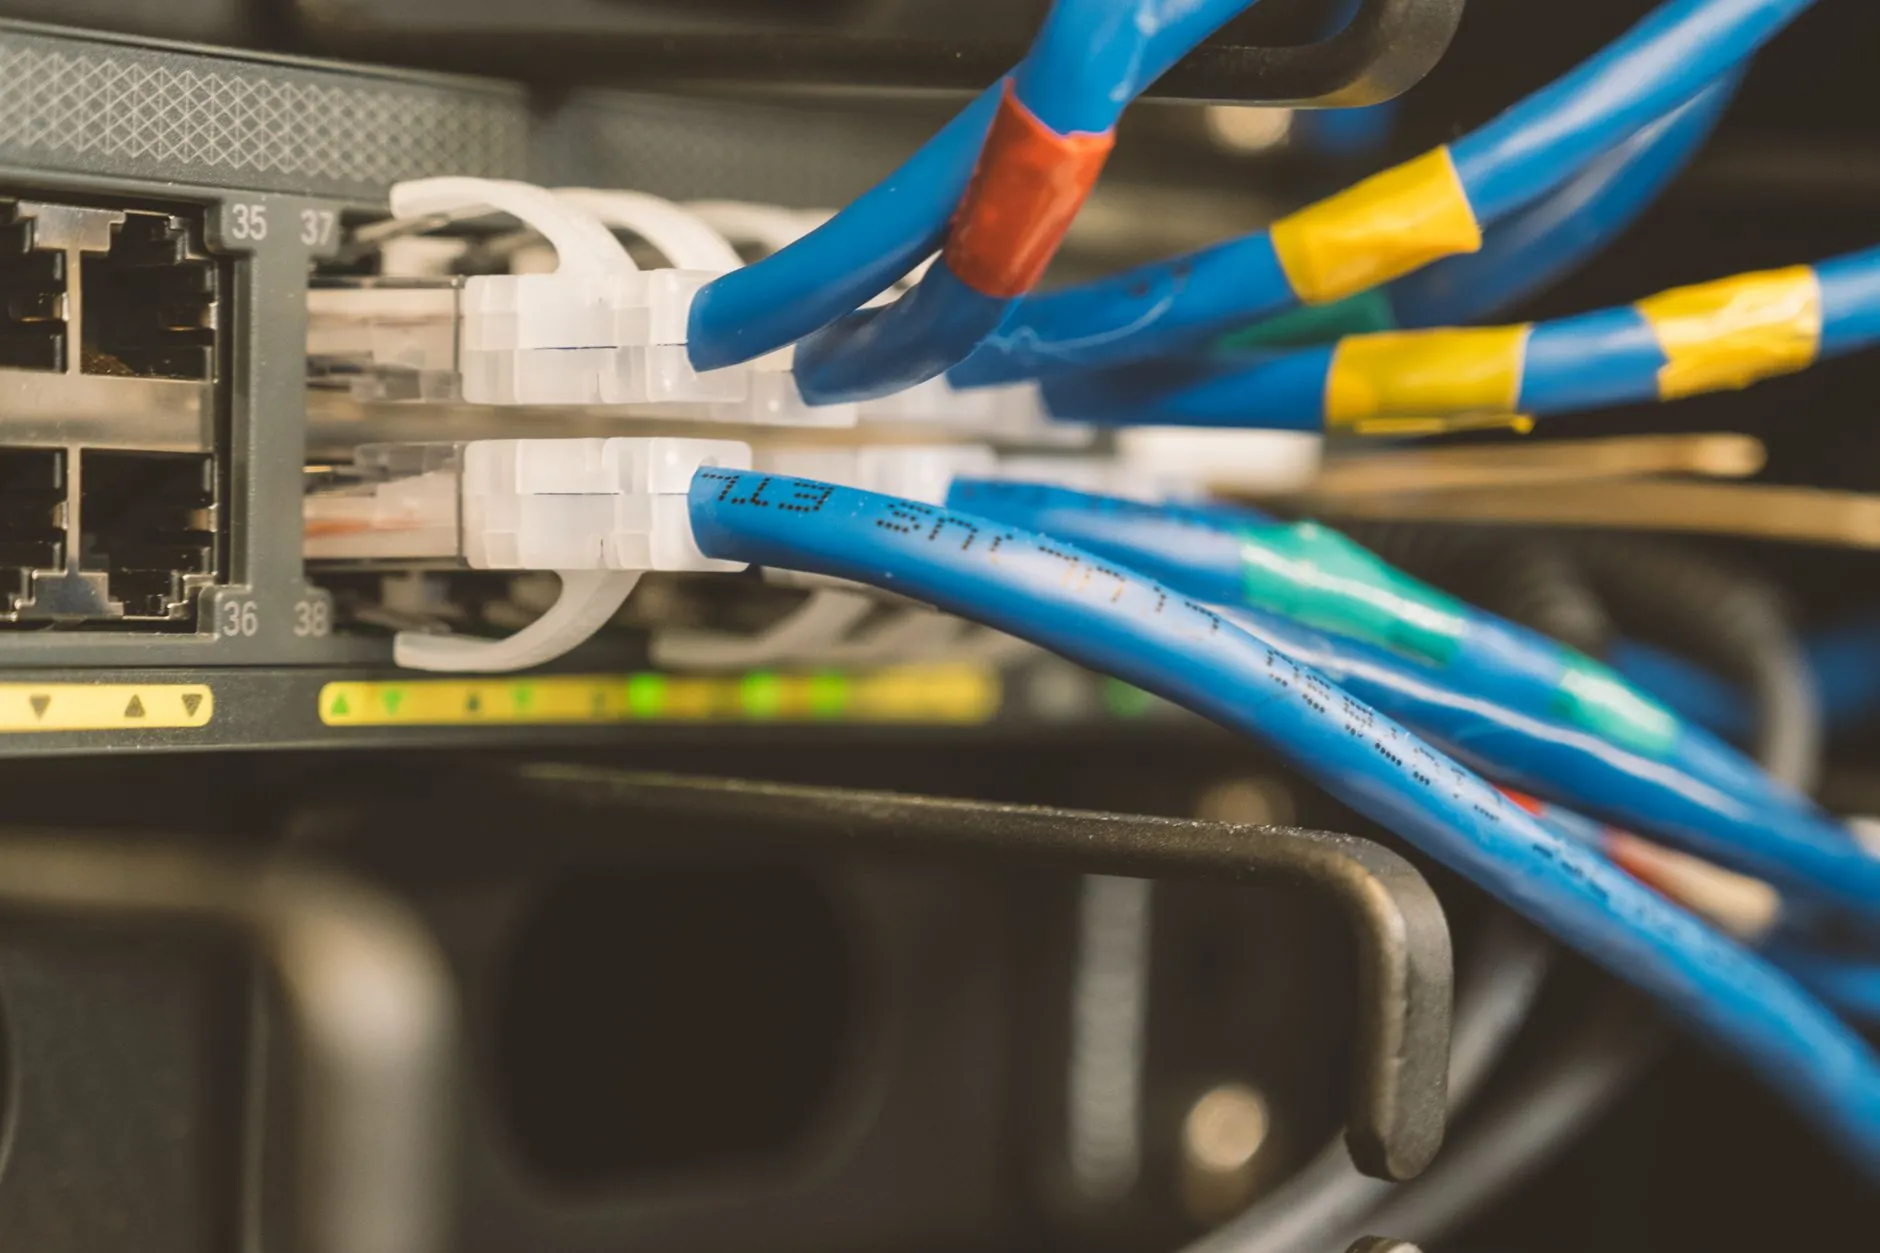
很多人以为水晶头压好就万事大吉,其实后端的配线架和理线架同样影响链路性能。六类配线架的模块间距更小,要求理线架具备**45度斜角导流设计**,避免线缆在机柜内过度弯曲。如果理线架的槽位宽度不足,线缆会被强行弯折,导致回波损耗超标——这个问题在24口高密度配线架中尤为突出。
- 配线架后部绑扎带不要勒得过紧,以能轻微晃动为准
- 理线架每格建议只走2-3根线,避免堆叠压迫
- 面板端预留线长不宜超过15cm,过长反而增加串扰风险
实际施工中的常见误区
不少师傅喜欢用水晶头护套来遮盖剥线过长的缺陷,这其实是掩耳盗铃。护套只能起抗拉作用,无法改善绞距破坏带来的性能损失。另外,**六类线在面板端接线时,必须保持线对绞合直至模块端子**,有些面板的防尘门设计会挤压线缆,选购时要注意检查。
从成本角度算笔账:超五类水晶头单价约0.3元,六类约0.8元,但一次返工的人工成本至少20元。用错水晶头省下的几毛钱,可能换来整条链路报废。对于要求达到Class E信道的项目,建议直接跳过超五类配件,全链路统一六类标准。
随着PoE供电和2.5G/5G BASE-T技术的普及,六类系统已成为新建项目的最低门槛。但再好的线材,如果水晶头压接不规范、配线架理线不到位,最终测试结果照样亮红灯。希望这篇技术解析能帮各位少走弯路,把每个链路都做到一次通过认证测试。