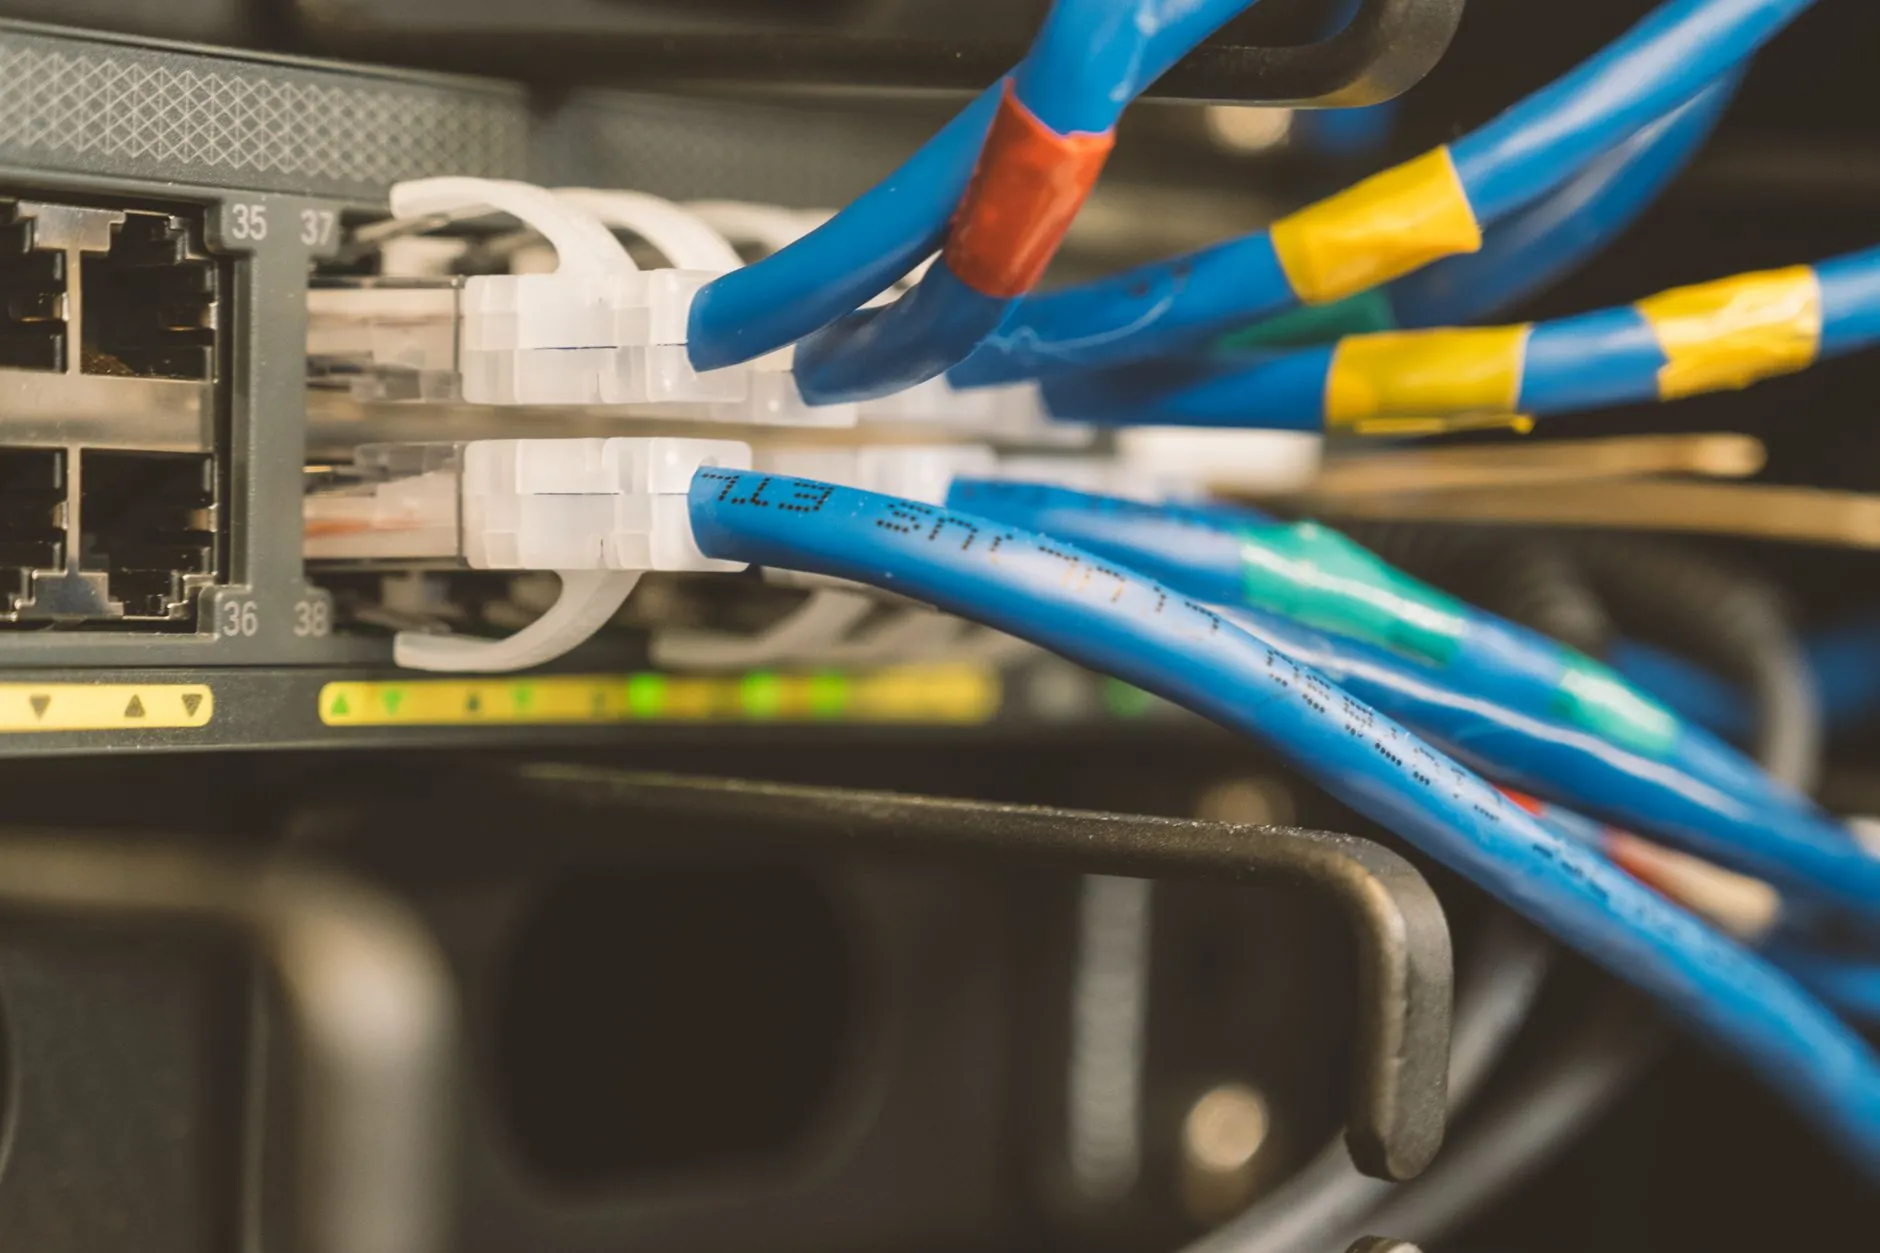
网线水晶头压接工艺标准:影响链路性能的3个关键细节
日期:2026-09-30
标签:网线,水晶头,配线架,理线架,面板
在综合布线工程中,链路测试不合格的原因往往不在高端设备,而是最不起眼的水晶头压接环节。一条Cat6网线理论带宽可达250MHz,但若水晶头端接工艺不达标,近端串扰(NEXT)和回波损耗(Return Loss)会急剧恶化,实测数据可能连Cat5e都跑不满。
剥线长度与绞距控制:被忽视的性能杀手
剥除外皮时,网线的十字骨架应保留至水晶头内部。很多施工人员习惯剥开过长外皮,导致线对绞距被破坏超过13mm——这是TIA-568标准中明确规定的最大解绞长度。绞距一旦失控,线对间的电磁耦合失去平衡,NEXT余量会下降3-5dB。正确做法是剥线长度控制在20mm左右,将线对按T568B色序排列后,用剪刀一次性剪齐,保留约8mm的导体裸露长度。
压接工具与力度:冷压接的物理逻辑
压接钳的刀片高度决定了IDC端子刺破导体绝缘层的深度。力度不足会导致接触电阻偏大,力度过猛则会切断铜导体。行业经验是:压接后水晶头尾部卡扣应完全锁死外皮,但不得压穿。用拉力测试仪抽检时,线缆抗拉强度应≥20N,否则在配线架端整理时容易松脱。
端接顺序与整链路的配合
水晶头只是链路的一端,另一端连接配线架或面板时,同样需要控制解绞长度。从面板到理线架的跳线如果随意弯折,弯曲半径小于线径4倍时,特性阻抗会突变。建议在机柜内使用理线架固定跳线走向,避免与电源线平行捆扎——间距至少保持50mm以上,减少工频干扰。
- 常见问题1:线序做错。T568A与T568B混用会导致收发对不匹配,表现为链路通但丢包严重。
- 常见问题2:水晶头弹片未完全压入,插入面板后接触不良,时通时断。
- 常见问题3:使用劣质水晶头,镀金层厚度不足0.5μm,插拔几次后氧化发黑。
福禄克DSX系列测试仪能给出精确的NEXT和回波损耗曲线。若某条链路在100MHz以上频段余量不足,优先复查两端水晶头压接质量,而非更换整箱网线。工艺细节决定链路寿命,这话在布线行业从不过时。