网线在水晶头压接中的常见误区及对链路性能的影响分析
日期:2026-09-21
标签:网线,水晶头,配线架,理线架,面板
在综合布线现场,链路测试不合格的案例中,有相当比例并非出在网线本身质量上,而是水晶头压接环节出了问题。很多施工人员觉得压水晶头是"基本功",恰恰是这种心态埋下了隐患。
现象:回波损耗超标与间歇性断链
用福禄克测试仪验收时,经常看到NEXT(近端串扰)和Return Loss(回波损耗)双双超标,但换一根成品跳线就恢复正常。再拆开故障水晶头看,往往能看到压接深度不均、线对绞距被过度解绞、外皮未被压线卡扣固定等现象。这类问题在千兆及以上速率下尤为明显,百兆环境却"侥幸能用"。
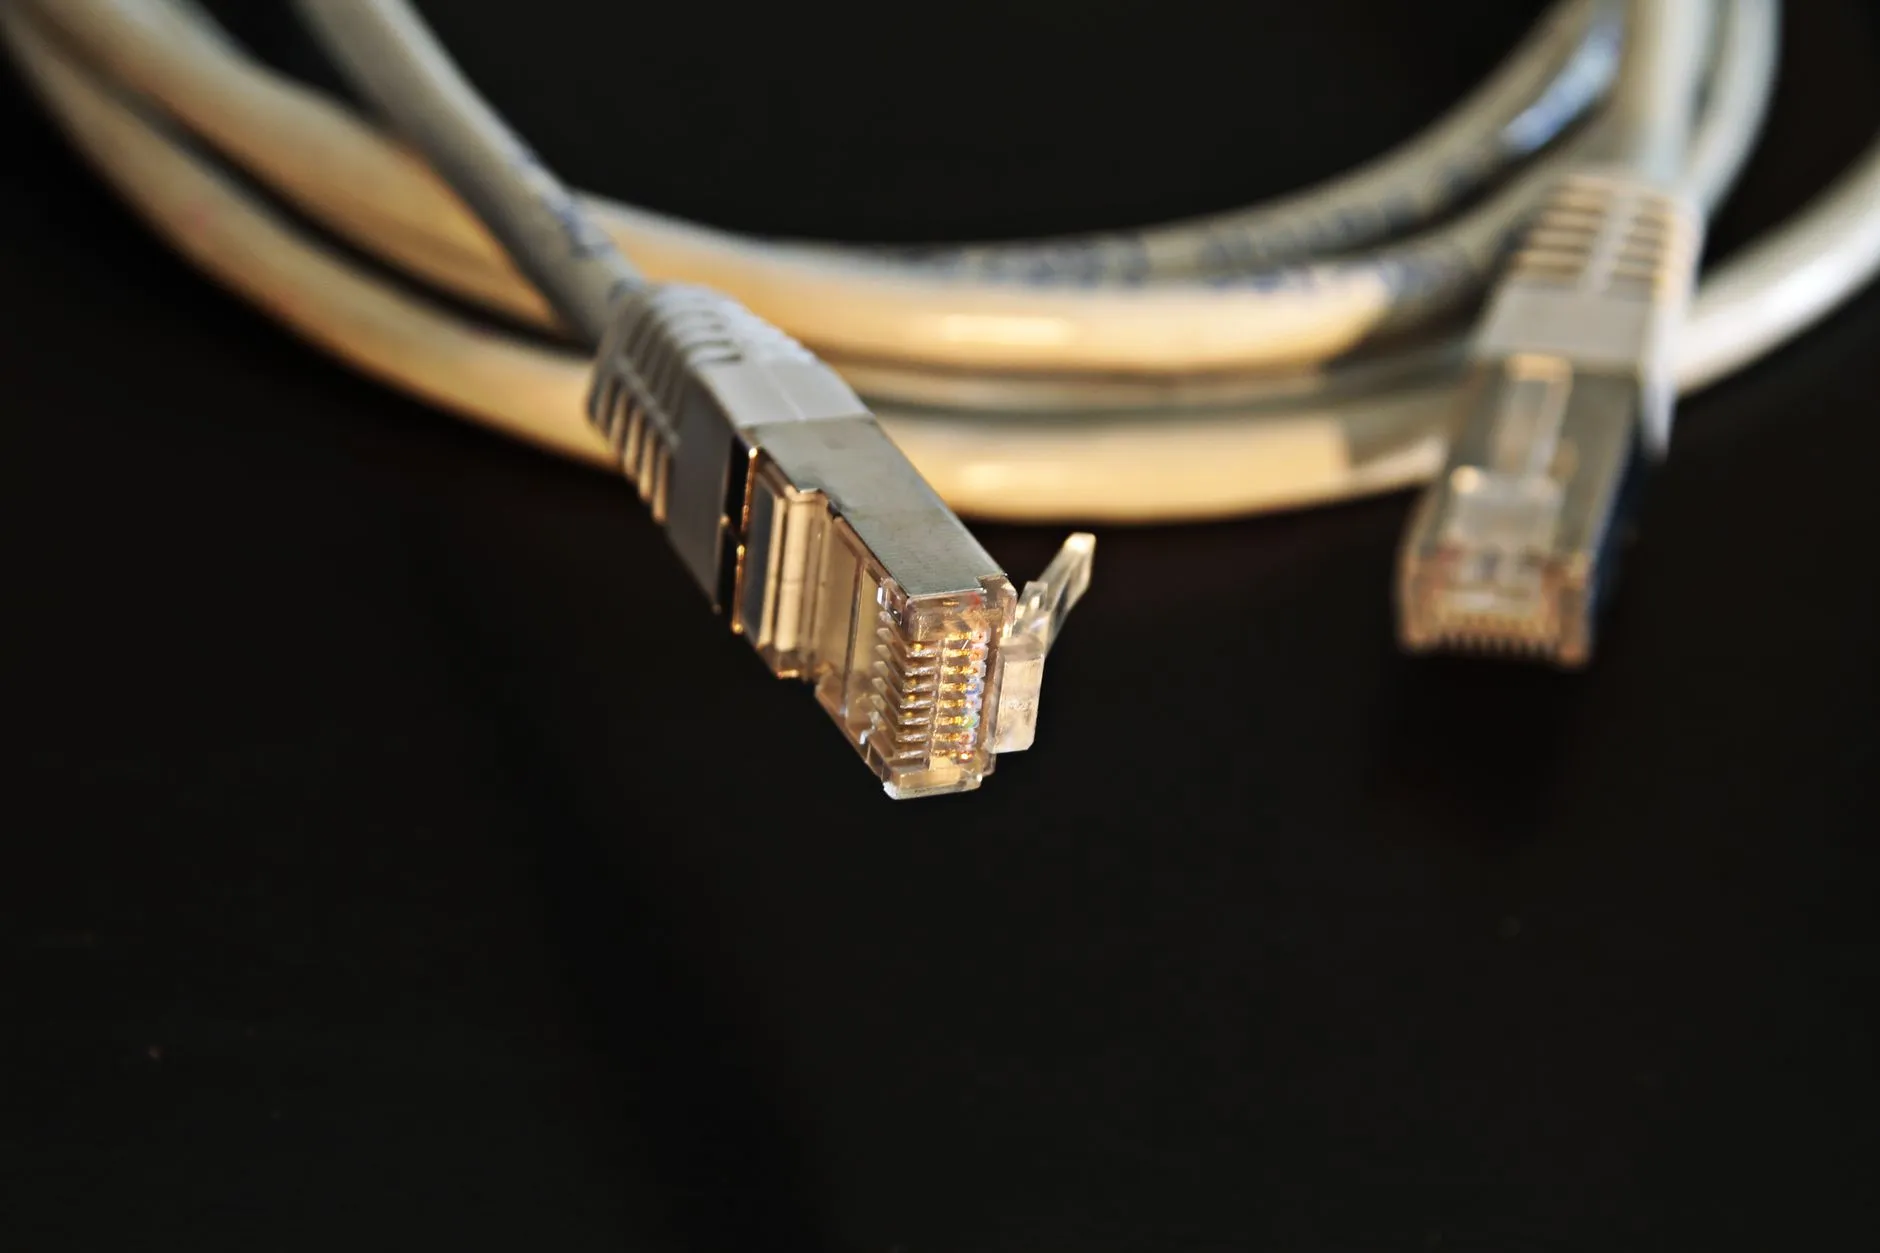
原因深挖:被忽视的三个工艺细节
第一,解绞长度超标。T568B标准要求线对解绞不超过13mm,但实际操作中为了理顺线序,很多人把绞距拆到20mm以上,直接破坏了线对的平衡特性,导致串扰急剧上升。第二,外护套未压入卡扣。水晶头后部的压线卡扣必须咬住网线外皮,而不是只压住四对芯线,否则拉力完全由芯线承担,长期振动下接触电阻漂移。第三,压线刀片未完全刺破绝缘层,形成"似通非通"的冷焊点。
与配线架、理线架系统的关联影响
水晶头的问题不会孤立存在。当跳线插入配线架后,若水晶头尺寸公差偏大,会导致配线架簧片接触压力不足;同样,面板模块的卡口对水晶头外形也有要求。理线架的作用是分散线缆应力,但如果水晶头压接本身不牢,理线架再规范也无法弥补端接点的机械缺陷。整个通道的余量会被这个最薄弱环节吃掉。
对比:手工压接与工厂注塑跳线
- 绞距控制:工厂注塑跳线解绞长度通常控制在6mm以内,手工压接普遍在15mm以上
- 拉力测试:标准要求水晶头承受至少20N拉力,手工压接不达标率超过30%
- 一致性:批量注塑的插拔寿命可达750次以上,手工压接往往200次后性能衰减
这也解释了为什么正规项目里,水平链路用现场端接,而设备跳线优先采购成品。
给施工与运维的几点建议
- 使用带解绞限位挡块的压线钳,从工具层面强制控制解绞长度
- 压接后逐一目检:外皮是否被卡扣咬住、八根芯线是否顶到水晶头前端
- 每批次抽检做拉力测试与永久链路认证测试,不要只测"通断"
- 在配线架与面板端预留合理冗余,配合理线架做好应力释放
端接工艺的细节,决定了整条链路能否跑满设计带宽。把水晶头当回事,测试仪上的数字自然会好看。